Nó được sử dụng rộng rãi trong các trường hợp như bộ lọc không khí, lá nhôm gợn sóng, tấm ván phe...
See Details
VN

Tin tức ngành
Trang chủ / Tin tức / Tin tức ngành / Chính xác thì màng laminate AL/vải không dệt là gì và tại sao nó được sử dụng trong nhiều ngành công nghiệp như vậy?
Chính xác thì màng laminate AL/vải không dệt là gì và tại sao nó được sử dụng trong nhiều ngành công nghiệp như vậy?
Ngày:Jun 01, 2026
Màng mỏng vải không dệt AL/không dệt là vật liệu tổng hợp được hình thành bằng cách liên kết lớp lá nhôm với nền vải không dệt, tạo ra một tấm linh hoạt kết hợp các đặc tính rào cản và phản chiếu của nhôm với độ bền, độ thoáng khí và độ ổn định kích thước của vải không dệt. Sự kết hợp này giải quyết hạn chế cơ bản của từng vật liệu riêng lẻ: riêng lá nhôm dễ bị rách và hình thành lỗ kim dưới áp lực cơ học, trong khi chỉ riêng vải không dệt không có khả năng bảo vệ đáng kể chống lại độ ẩm, khí hoặc nhiệt bức xạ. Cùng với nhau, tấm laminate đạt được mức hiệu suất mà không thành phần nào có thể đạt được một cách độc lập, đó là lý do tại sao màng laminate AL/vải không dệt đã trở thành vật liệu tiêu chuẩn cho các ứng dụng cách nhiệt, đóng gói, y tế và công nghiệp trên toàn thế giới.
Màng laminate AL/vải không dệt thực sự là gì
Ký hiệu "AL" dùng để chỉ thành phần lá nhôm - thường là lá nhôm mềm, tinh khiết về mặt thương mại có độ dày từ 6 micron đến 25 micron, tùy thuộc vào yêu cầu về rào cản và tính linh hoạt của ứng dụng. Thành phần vải không dệt phổ biến nhất là spunbond polypropylen (PP), polyester spunbond (PET) hoặc hỗn hợp spunlace, với trọng lượng cơ bản từ 20 g/m2 đến 80 g/m2 cho các kết cấu cán mỏng tiêu chuẩn. Hai lớp được nối với nhau thông qua cán màng dính, liên kết nhiệt hoặc phủ đùn, tạo ra một tấm thống nhất hoạt động cơ học giống như vải dệt đồng thời cung cấp khả năng chống thấm bề mặt của lá kim loại.
Tấm laminate có thể được sản xuất dưới dạng cấu trúc AL/không dệt hai lớp hoặc dưới dạng hỗn hợp nhiều lớp kết hợp các màng bổ sung - chẳng hạn như polyetylen (PE) hoặc polypropylen (PP) - trên một hoặc cả hai mặt ngoài để tăng khả năng bịt kín nhiệt, chống ẩm trên mặt vải hoặc chống đâm thủng bổ sung. Cấu trúc ba lớp kết hợp màng PE, lá nhôm và vải không dệt đặc biệt phổ biến trong các ứng dụng làm lớp cách nhiệt và rào cản hơi trong đó lớp PE bên ngoài giúp chống chịu thời tiết và mặt trong bằng vải không dệt mang lại sự ổn định về kích thước và dễ dàng sử dụng chất kết dính trong quá trình lắp đặt.
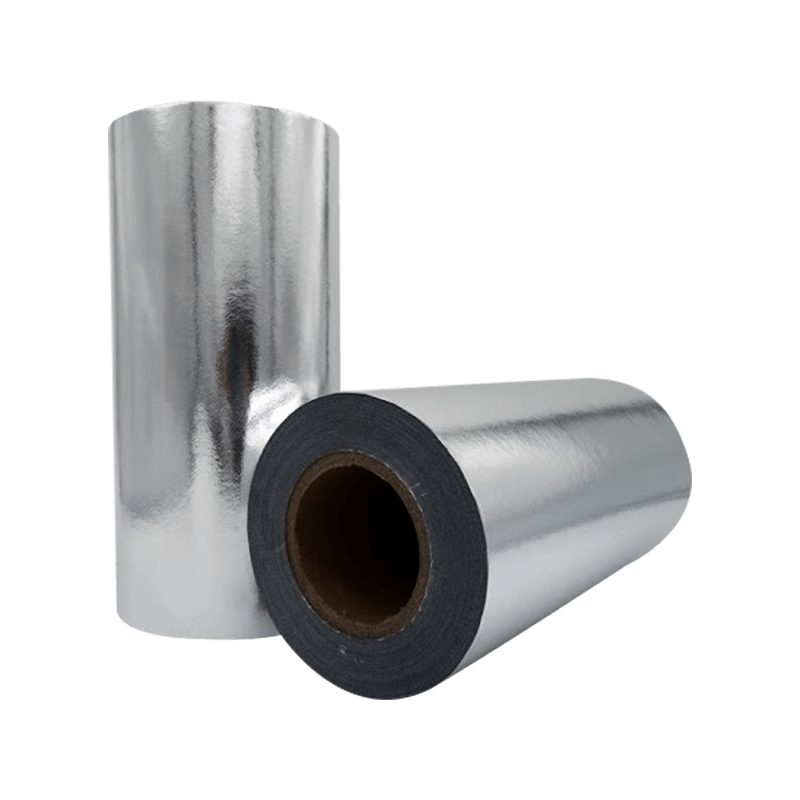
Hỗn hợp thu được được đặc trưng bởi hình dáng và cảm giác cầm tay khác nhau rõ rệt ở mỗi mặt: mặt nhôm thể hiện bề mặt kim loại sáng, phản chiếu, trong khi mặt không dệt có bề ngoài mềm mại, mờ, có kết cấu dạng sợi của vải. Sự bất đối xứng này rất quan trọng về mặt chức năng - trong nhiều ứng dụng, mặt nhôm được định hướng để phản xạ nhiệt bức xạ hoặc tạo ra rào cản hơi, trong khi mặt không dệt được liên kết, bám dính hoặc khâu vào các vật liệu lân cận trong tổ hợp.
Các đặc tính vật lý và chức năng chính
Đặc tính hiệu suất của màng mỏng vải không dệt/AL được xác định bằng sự đóng góp kết hợp của các thành phần nhôm và vải không dệt. Việc hiểu rõ các đặc tính này một cách riêng lẻ và kết hợp sẽ làm rõ lý do tại sao vật liệu này được chỉ định cho nhiều ứng dụng đòi hỏi khắt khe như vậy.
Hiệu suất rào cản
Lá nhôm ở độ dày trên khoảng 9 micron cung cấp một rào cản gần như hoàn hảo đối với hơi nước, oxy, ánh sáng và các hợp chất thơm - đạt được tốc độ truyền hơi nước (WVTR) dưới 0,01 g/m2/ngày và tốc độ truyền oxy (OTR) hiệu quả ở mức 0 trong điều kiện thử nghiệm tiêu chuẩn. Các giá trị rào cản này nằm trong số những giá trị cao nhất có thể đạt được ở dạng vật liệu linh hoạt, vượt xa màng kim loại (chỉ lắng đọng 40–80nm hơi nhôm trên đế polymer) theo một số bậc độ lớn. Lớp nền không dệt duy trì hiệu suất chắn này khi xử lý cơ học bằng cách ngăn lá nhôm bị nhăn và phát triển các lỗ kim, đây là dạng hư hỏng chính trong các ứng dụng lá nhôm không được hỗ trợ.
Độ phản xạ và khả năng chịu nhiệt
Bề mặt nhôm sáng phản xạ 95% đến 97% nhiệt bức xạ tới, làm cho tấm AL/vải không dệt trở thành rào cản bức xạ hiệu quả khi mặt nhôm hướng về nguồn nhiệt với khe hở không khí ít nhất 19mm ở mặt phản chiếu. Trong các ứng dụng cách nhiệt tòa nhà, độ phản xạ bức xạ này là cơ chế hiệu suất nhiệt chính - vật liệu không hoạt động như một chất cách nhiệt số lượng lớn theo cách mà các tấm sợi thủy tinh hoặc tấm xốp làm, mà làm giảm sự tăng hoặc giảm nhiệt qua mái, tường và sàn bằng cách phản xạ bức xạ hồng ngoại sóng dài thay vì hấp thụ nó. Lớp nền không dệt không ảnh hưởng đáng kể đến độ phản xạ miễn là bề mặt nhôm vẫn sạch và không bị hư hại.
Độ bền cơ học và khả năng chống rách
Độ bền kéo và khả năng chống rách của tấm AL/vải không dệt được xác định chủ yếu bởi thành phần không dệt. Vải không dệt Spunbond PP có trọng lượng cơ bản 40–60 g/m2 cung cấp độ bền kéo 150–300 N/5cm theo hướng máy và 100–250 N/5cm theo hướng ngang, với độ giãn dài khi đứt từ 40% đến 80%. Điều này mang lại cho tấm laminate đủ độ dẻo để phù hợp với các bề mặt không bằng phẳng trong quá trình lắp đặt mà không bị rách, trong khi mặt nhôm góp phần tạo độ cứng chống võng hoặc biến dạng dưới trọng lượng của chính nó trên các khoảng cách nhịp gặp phải trong các ứng dụng cách nhiệt bằng bọc hoặc ống dẫn của tòa nhà. Giá trị độ bền xé Elmendorf cho các công trình AL/không dệt điển hình nằm trong khoảng từ 800 mN đến 2.500 mN, phù hợp cho các quy trình lắp đặt cơ khí bao gồm ghim, đóng đinh và buộc chặt bằng băng keo.
Dưới đây là tổng quan so sánh về các phạm vi thuộc tính chính của kết cấu màng mỏng AL/không dệt tiêu chuẩn:
| Tài sản | Giá trị / Phạm vi điển hình | Tiêu chuẩn kiểm tra |
|---|---|---|
| Tổng trọng lượng cơ bản | 60–180 g/m2 | ISO 536 |
| WVTR (38°C / 90% RH) | < 0,02 g/m2/ngày | ASTM E96 |
| Độ phản xạ mặt trời (Mặt AL) | 95%–97% | ASTM C1371 |
| Độ bền kéo (MD) | 150–350 N/5cm | ISO 1924 |
| Độ phát xạ (mặt AL) | 0,03–0,05 | ASTM C1371 |
| Phạm vi nhiệt độ hoạt động | −40°C đến 120°C | đặc điểm kỹ thuật của nhà sản xuất |
Ứng dụng chính trong các ngành công nghiệp
Sự kết hợp đặc tính của màng mỏng AL/không dệt — hiệu suất rào cản cao, độ phản xạ bức xạ, độ bền cơ học và tính linh hoạt nhẹ — định vị nó như một vật liệu chức năng trong nhiều ngành công nghiệp khác nhau. Mỗi ứng dụng khai thác một tập hợp con cụ thể của các thuộc tính này trong bối cảnh hoạt động khác nhau.
- Tấm cách nhiệt tòa nhà: AL/laminate không dệt là vật liệu ốp tiêu chuẩn trên các tấm sợi thủy tinh, cuộn len khoáng và các sản phẩm cách nhiệt bằng tấm xốp được sử dụng trong tường, mái nhà và sàn nhà. Mặt nhôm phản xạ nhiệt bức xạ và hoạt động như chất làm chậm hơi nước, trong khi lớp nền bằng vải không dệt liên kết chặt chẽ với lõi cách nhiệt và mang lại khả năng chống rách trong quá trình cắt và lắp ghim. Các mặt nạ FSK (lá-scrim-kraft) đại diện cho một biến thể của kết cấu này, trong đó lớp kính cường lực được kết hợp giữa nhôm và lớp nền bằng giấy kraft để tăng cường khả năng chống rách trong các ứng dụng cách nhiệt ống dẫn.
- Bọc ống và lót ống HVAC: Hệ thống cách nhiệt ống dẫn linh hoạt sử dụng tấm laminate AL/không dệt làm lớp chắn hơi bên ngoài, bảo vệ lớp cách nhiệt bằng len khoáng hoặc sợi thủy tinh khỏi sự xâm nhập của hơi ẩm và mang lại bề mặt bên ngoài bền, có thể làm sạch. Mặt nhôm chống lại sự hình thành ngưng tụ trên bề mặt ống dẫn trong môi trường ẩm ướt và chất nền không dệt hỗ trợ sự uốn cong lặp đi lặp lại xảy ra trong quá trình lắp đặt hệ thống ống dẫn mà không bị phân tách.
- Bao bì linh hoạt cho thực phẩm và dược phẩm: Các tấm mỏng nhiều lớp kết hợp lá nhôm liên kết với nền vải không dệt hoặc dệt thoi được sử dụng trong túi vặn lại, túi đứng và nắp vỉ trong đó cần có sự kết hợp giữa hiệu suất rào cản, khả năng chống đâm thủng và khả năng bịt kín nhiệt (được cung cấp bởi lớp bên trong PE hoặc PP). Thành phần không dệt mang lại sự toàn vẹn về cấu trúc giúp ngăn giấy bạc bị thủng trong quá trình đổ đầy, niêm phong và xử lý phân phối.
- Quần áo bảo hộ và chăn giữ nhiệt khẩn cấp: Các tấm mỏng AL/không dệt nhẹ được sử dụng trong quần yếm bảo hộ dùng một lần, chăn cứu sinh khẩn cấp và quần áo che chắn nhiệt bức xạ cho công nhân công nghiệp. Mặt nhôm phản chiếu bức xạ hồng ngoại do cơ thể phát ra trong các ứng dụng chăn sinh tồn, giảm thất thoát nhiệt trong các tình huống có nguy cơ hạ thân nhiệt. Chất nền không dệt mang lại khả năng chống rách và chống rách cần thiết cho các sản phẩm mặc được, cùng với khả năng thoáng khí vừa đủ để ngăn chặn sự tích tụ độ ẩm quá mức trong các ứng dụng may mặc.
- Bìa nông nghiệp và làm vườn: Lớp phủ mặt đất không dệt/AL phản quang và màng bảo vệ cây trồng được sử dụng để quản lý nhiệt độ đất, ngăn chặn sự phát triển của cỏ dại và phản xạ bức xạ hoạt động quang hợp lên trên tán cây trồng. Chất nền không dệt cung cấp đủ độ xốp để trao đổi khí và thấm nước, trong khi mặt nhôm quản lý tải nhiệt mặt trời ở bề mặt đất.
- Tấm chắn nhiệt ô tô: Tấm chắn nhiệt dưới mui xe và gầm xe sử dụng tấm mỏng AL/không dệt để bảo vệ các bộ phận nhạy cảm với nhiệt độ khỏi hệ thống xả và nhiệt bức xạ của động cơ. Sự kết hợp giữa độ phản xạ, trọng lượng nhẹ và tính linh hoạt cho phép những tấm chắn này được tạo thành theo hình dạng phức tạp trong quá trình lắp ráp xe.
Phim laminate AL/Vải không dệt được sản xuất như thế nào
Việc sản xuất màng mỏng AL/không dệt là một quá trình chuyển đổi liên kết các lá nhôm và cuộn vải không dệt được sản xuất trước thành một hỗn hợp thống nhất bằng cách sử dụng một trong ba công nghệ liên kết chính: cán keo khô, cán keo ướt hoặc ép đùn. Việc lựa chọn phương pháp liên kết phụ thuộc vào độ bền liên kết cần thiết, phạm vi nhiệt độ sử dụng cuối, nhu cầu xử lý không dung môi và yêu cầu về tốc độ sản xuất.
Cán keo khô
Trong quá trình cán keo khô - phương pháp được sử dụng rộng rãi nhất cho kết cấu AL/không dệt - chất kết dính gốc dung môi hoặc gốc nước được áp dụng cho bề mặt lá nhôm bằng cách sử dụng đầu phủ ống đồng hoặc thanh dấu phẩy, thường ở trọng lượng lớp phủ từ 2 đến 5 g/m2 khô. Giấy bạc được phủ đi qua lò sấy ở nhiệt độ 60°C đến 100°C để làm bay hơi dung môi mang hoặc nước, để lại lớp dính khô, dính. Lá nhôm và vải không dệt sau đó được tập hợp lại với nhau dưới áp lực ép trong trạm cán và hỗn hợp được quấn vào một cuộn chính. Sau thời gian bảo dưỡng từ 24 đến 72 giờ ở nhiệt độ và độ ẩm được kiểm soát - trong thời gian đó chất kết dính đạt được độ bền liên kết ngang cuối cùng - cuộn gốc được rạch theo chiều rộng hoàn thiện trên trạm rạch. Cán khô tạo ra các liên kết có độ bền bong tróc thường dao động từ 1,5 đến 4,0 N/15mm, phù hợp cho hầu hết các ứng dụng cách nhiệt, đóng gói và may mặc.
Cán đùn
Quá trình ép đùn tạo ra một loại polyme nóng chảy - phổ biến nhất là polyetylen mật độ thấp (LDPE) ở nhiệt độ 280°C đến 320°C - giữa lá nhôm và chất nền vải không dệt khi chúng hội tụ ở đầu cuộn áp lực và cuộn làm lạnh. Polyme nóng chảy hoạt động đồng thời như một chất liên kết và như một lớp chức năng bổ sung, góp phần làm kín nhiệt hoặc tăng cường khả năng chống ẩm cho tấm gỗ thành phẩm. Cán ép đùn được ưu tiên khi yêu cầu cấu trúc PE/AL/không dệt ba lớp, vì nó tạo ra hỗn hợp trong một lần thay vì yêu cầu các bước cán tuần tự. Có thể đạt được tốc độ dây chuyền từ 150 đến 400 mét mỗi phút, khiến cho việc ép đùn cán trở thành lựa chọn thông lượng cao hơn cho các loại cán mỏng hàng hóa khối lượng lớn.
Các thông số kiểm soát chất lượng trong sản xuất laminate
Chất lượng gỗ ổn định đòi hỏi phải giám sát liên tục một số thông số quy trình trong suốt quá trình sản xuất. Các điểm kiểm soát tới hạn bao gồm:
- Độ đồng đều của trọng lượng lớp phủ dính trên toàn bộ chiều rộng của khung - các biến thể lớn hơn ± 10% thường tạo ra sự thay đổi độ bền liên kết có thể nhìn thấy được trong tấm gỗ hoàn thiện
- Áp suất và nhiệt độ tại điểm cán - áp suất không đủ sẽ gây ra các vùng không được liên kết; nhiệt độ quá cao có thể làm hỏng chất nền không dệt nhạy cảm với nhiệt
- Kiểm soát độ căng của màng trên cả hai cuộn giấy nền — sự mất cân bằng độ căng giữa giấy bạc và màng không dệt gây ra hiện tượng quăn, nếp nhăn và lỗi đăng ký trong các cấu trúc in
- Kiểm tra độ bền của lớp vỏ trên các mẫu được lấy đều đặn - thường là sau mỗi 500 đến 1.000 mét sản xuất - để xác minh khả năng xử lý chất kết dính và tính toàn vẹn của liên kết
- Kiểm tra lỗ kim bằng cách sử dụng hệ thống phát hiện ánh sáng truyền qua — rất quan trọng đối với các ứng dụng đóng gói dược phẩm và thực phẩm, nơi yêu cầu về tính toàn vẹn của rào cản được chỉ định ở mức không phát hiện được lỗ kim trên mỗi mét vuông
Các tấm cán thành phẩm thường được cung cấp ở dạng cuộn trên lõi giấy hoặc nhựa, với chiều rộng cuộn từ 500mm đến 2.000mm và chiều dài cuộn từ 500m đến 5.000m tùy thuộc vào trọng lượng cơ bản của công trình. Việc rạch theo chiều rộng do khách hàng chỉ định được thực hiện như bước chuyển đổi cuối cùng trước khi giao hàng, với dung sai kích thước là ±1mm theo tiêu chuẩn chiều rộng khe trên hầu hết các thông số kỹ thuật của bộ chuyển đổi.
Lựa chọn cấu trúc AL/laminate không dệt phù hợp cho ứng dụng của bạn
Với nhiều loại chất nền không dệt, độ dày lá nhôm, phương pháp liên kết và các lớp bổ sung tùy chọn có sẵn, việc chỉ định cấu trúc tấm AL/không dệt chính xác yêu cầu các thông số vật liệu phù hợp với nhu cầu ứng dụng thay vì mặc định là một sản phẩm tiêu chuẩn. Những cân nhắc sau đây hướng dẫn quá trình lựa chọn này một cách hiệu quả.
Đối với các ứng dụng ốp mặt cách nhiệt và bọc tòa nhà trong đó khả năng chống rách trong quá trình lắp đặt ghim là yêu cầu cơ học chính, PP không dệt spunbond ở mức 40–50 g/m2 kết hợp với lá nhôm 9–12 micron thông qua cán keo khô mang lại sự cân bằng tối ưu về khả năng xử lý và hiệu suất rào chắn với chi phí tiết kiệm. Khi cần khả năng chống rách cao hơn - chẳng hạn như trong vật liệu cách nhiệt ống dẫn thương mại hoặc rào chắn hơi trong không gian thu thập thông tin - kết cấu được gia cố bằng vải vụn hoặc vải không dệt nặng hơn ở mức 60–80 g/m2 là con đường nâng cấp thích hợp.
Đối với các ứng dụng đóng gói linh hoạt yêu cầu niêm phong kín, cần có cấu trúc ba lớp với lớp PE hoặc CPP bên trong có khả năng bịt kín nhiệt và độ dày lá nhôm phải được chỉ định ở mức tối thiểu là 9 micron để đảm bảo hiệu suất rào cản không có lỗ kim sau ứng suất uốn khi làm đầy và niêm phong túi. Đối với các ứng dụng may mặc bảo hộ và chăn khẩn cấp trong đó trọng lượng đóng gói và độ rủ là tối quan trọng, lá nhôm mỏng hơn ở mức 6–7 micron kết hợp với vải không dệt spunbond nhẹ 20–30 g/m2 giúp giảm thiểu tổng trọng lượng cơ bản trong khi vẫn giữ được độ phản xạ và hiệu suất rào cản cần thiết cho chức năng của sản phẩm.
Sản phẩm liên quan
-
-
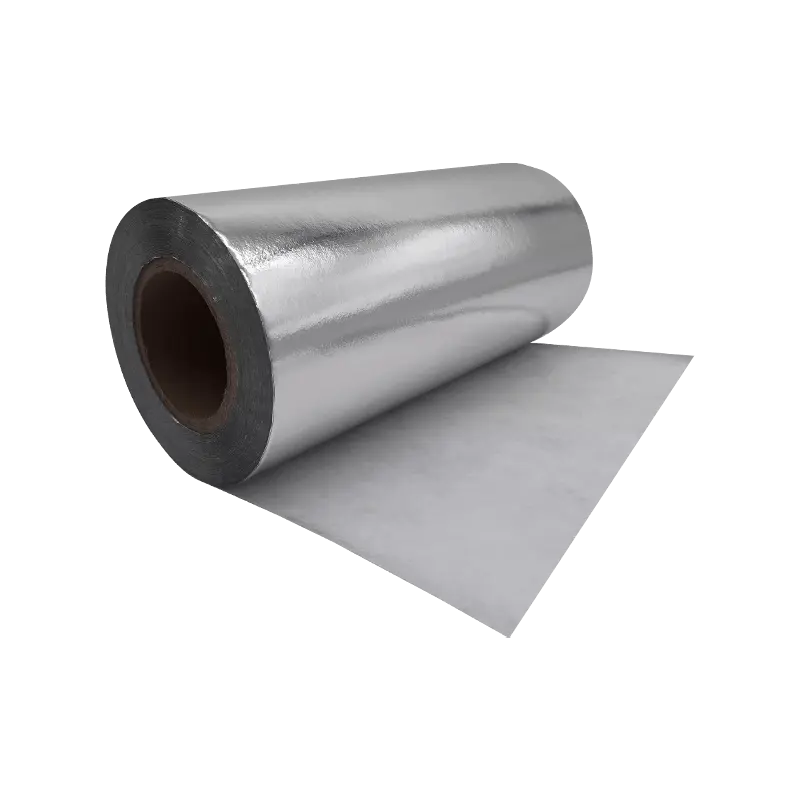
AL/Màng vải không dệt là vật liệu tổng hợp tiết kiệm chi phí, tích hợp các đặc tính rào cản của l...
See Details -
Màng vải lưới PVC gia cố là vật liệu tổng hợp được làm bằng cách cán màng PVC với vải lưới polyes...
See Details -
Màng PVC là loại màng được sử dụng rộng rãi với các đặc tính mềm mại, chống tia cực tím, chống ch...
See Details -
Phim PET chịu nhiệt khác với phim PET truyền thống. Trong khi duy trì hiệu suất tuyệt vời của PET...
See Details -
Phim BOPP chịu nhiệt là một cải tiến được DINGHE thực hiện trên nền tảng phim BOPP. Vừa duy trì đ...
See Details

